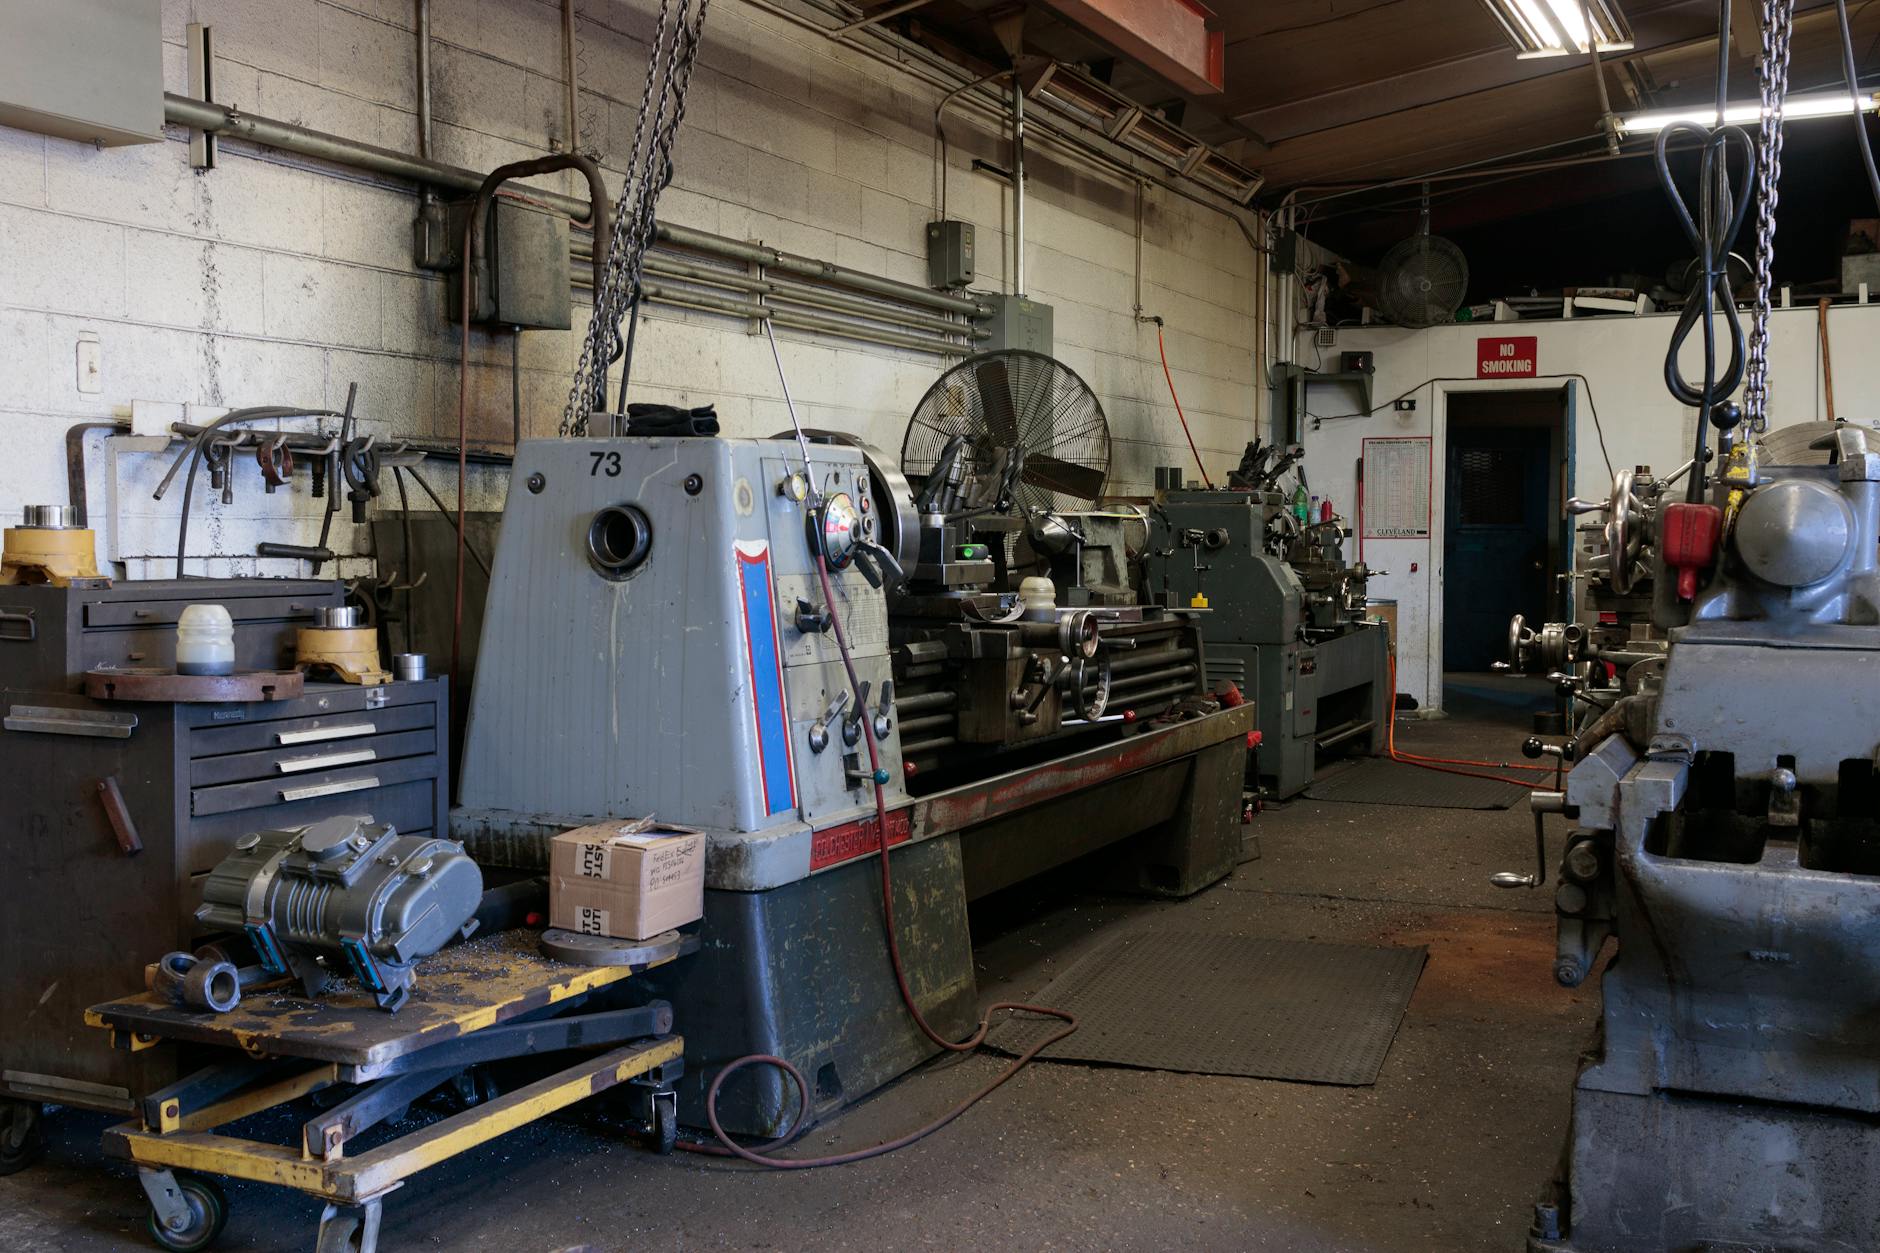
Czy relokacja maszyn bez przestoju naprawdę istnieje?
Marketingowe „zero przestoju” a realna ciągłość produkcji
Hasło „relokacja maszyn bez przestoju produkcji” świetnie brzmi w prezentacjach handlowych. W praktyce rzadko oznacza absolutne zero minut zatrzymania. Bardziej chodzi o to, aby uniknąć długiego, pełnego postoju całej linii i zamienić go na krótkie, kontrolowane spadki wydajności, rozłożone w czasie. Produkcja „na papierze” może być ciągła, ale w rzeczywistości firma godzi się na niższy wolumen, pracę w nadgodzinach lub wykorzystanie buforów magazynowych.
Kluczowe rozróżnienie: „zero przestoju” to mit, akceptowalnie mały przestój – to realny cel. Z punktu widzenia firmy nie ma większego znaczenia, czy linia stanie na 2 godziny w nocy, czy produkcja spadnie o 15% przez trzy tygodnie. Liczy się, czy: zamówienia są zrealizowane, klienci nie widzą problemu, a koszt całej operacji jest akceptowalny.
Relokacja bez widocznego przestoju często jest tak zorganizowana, że przestój „przenosi się” na inne obszary: więcej pracy ręcznej, tymczasowe obejścia procesu, zwiększona presja na utrzymanie ruchu. Fizyczne przenoszenie maszyn to tylko fragment układanki. Reszta to umiejętne zarządzanie planem produkcji, magazynem i komunikacją z klientami.
Gdzie „bez przestoju” ma sens, a gdzie pozostaje mitem
Relokacja maszyn bez przestoju produkcji ma zupełnie inny poziom trudności w zależności od skali przedsięwzięcia. W skrócie:
- Pojedyncza maszyna – często możliwe jest przełożenie pracy na inne stanowiska lub tymczasowe obejście. Tutaj „bez przestoju” jest najłatwiejsze do zrealizowania, pod warunkiem że maszyna nie jest wąskim gardłem procesu.
- Gniazdo produkcyjne – wymaga bardziej skomplikowanego etapowania. Często da się zachować produkcję na obniżonym poziomie, przenosząc po kolei stanowiska i wzmacniając inne obszary (np. dodatkowymi zmianami).
- Cała linia – pełna relokacja z zachowaniem pełnej ciągłości produkcji w jednej lokalizacji to rzadkość. Najczęściej rozwiązaniem jest okres przejściowy z pracą w dwóch lokalizacjach lub budowa linii równoległej.
- Cały zakład – relokacja fabryki bez żadnego przestoju to praktycznie fikcja. Stosuje się produkcję „na zapas”, rozkładanie przenosin na kilka miesięcy, prace weekendowe i nocne, ale gdzieś pojawi się punkt, w którym pewne obszary produkcji muszą stanąć choćby na krótko.
Mit polega zwykle na tym, że rozumie się „bez przestoju” jako „bez żadnego wpływu na biznes”. Rzeczywistość: wpływ będzie zawsze, ale można go ściśle zaplanować, zmierzyć i kontrolować. Im większa linia i im bardziej złożony proces, tym bardziej „zero przestoju” zamienia się w „minimalny, kontrolowany i opłacalny przestój”.
Typ produkcji a szanse na relokację przy pracującej linii
Rodzaj procesu produkcyjnego decyduje o tym, jak daleko można się posunąć w planowaniu relokacji bez pełnego zatrzymania:
- Produkcja ciągła (chemia, hutnictwo, papiernie) – tu zatrzymanie bywa ekstremalnie kosztowne. Z drugiej strony infrastruktura jest tak zintegrowana, że relokacja „na żywym organizmie” jest niemal niewykonalna bez poważnych prac inwestycyjnych. W takich branżach częściej buduje się nową instalację równoległą, uruchamia ją i dopiero potem zatrzymuje starą.
- Produkcja dyskretna (montaż, obróbka, pakowanie) – dużo większa elastyczność. Maszyny są zwykle bardziej modułowe, można je przenosić partiami, a przepływ materiału daje się przeorganizować na czas przeprowadzki.
- Produkcja z buforami magazynowymi – jeśli istnieją magazyny półproduktów lub wyrobów gotowych, relokację można „ukryć” pod osłoną wcześniejszego zwiększenia zapasu. W efekcie klient zewnętrzny nie odczuje przestoju, nawet jeśli wewnątrz zakładu pewne procesy staną na kilka dni.
- Duża elastyczność zmianowa – zakład, który może elastycznie przejść na cztery brygady lub dodać weekendowe zmiany, ma o wiele większe pole manewru. Tu „bez przestoju” oznacza zazwyczaj kompensowanie prac relokacyjnych wyższą intensywnością pracy w innym czasie.
Dobre firmy relokacyjne potrafią kreatywnie wykorzystać te parametry, ale ich wpływ kończy się tam, gdzie zaczyna się strategia produkcyjna klienta. Bez odwagi do zmian w planowaniu produkcji i zarządzaniu zapasami nawet najlepszy wykonawca nie „wyczaruje” ciągłości.
Realny przykład: przeniesienie części pakowni w weekend
Typowy scenariusz z praktyki: średniej wielkości producent FMCG, praca na trzy zmiany, wysoka presja terminów. Zadanie – przenieść jedną z linii pakujących do nowej części hali, nie zatrzymując całkowicie wysyłek do sieci handlowych.
Jak to zrobiono, żeby nie sparaliżować zakładu?
- Na dwa tygodnie przed relokacją podniesiono produkcję na pozostałych liniach, budując zapas magazynowy kluczowych SKU.
- Wprowadzono czasowe ograniczenia asortymentu – zamiast pełnej palety produktów w tym okresie pakowano tylko te, które zapewniały największy wolumen sprzedaży.
- Sama relokacja fizyczna odbyła się od piątku wieczorem do poniedziałku rano – z trzema zmianami ekip relokacyjnych, równoległą pracą elektryków i automatyków, wcześniej przygotowanymi fundamentami i mediami.
- W poniedziałek rano linia ruszyła w nowym miejscu, ale pierwszy tydzień pracowała na nieco obniżonych parametrach, co skompensowano wyższą pracą innych linii i stopniowym schodzeniem z zapasu.
Na zewnątrz wyglądało to jak „relokacja bez przestoju”. W rzeczywistości był to dobrze zorganizowany miks: kontrolowanego spadku wydajności, pracy w nadgodzinach i rozsądnego buforowania produkcji.
Mit: „Dobra firma relokacyjna zrobi to tak, że nic nie poczujesz”
Często spotykane myślenie: jeśli zatrudni się „topowego” wykonawcę relokacyjnego, cała operacja odbędzie się jak chirurgiczna operacja – zakład niczego nie zauważy, OEE zostanie nietknięte, a klienci nawet nie usłyszą o zmianach.
Rzeczywistość wygląda inaczej. Wykonawca odpowiada za bezpieczne i profesjonalne przeniesienie maszyn: demontaż, transport, montaż, podłączenia, poziomowanie, pierwsze rozruchy. Natomiast:
- to organizacja klienta decyduje o zmianie planu produkcji i asortymentu,
- dział logistyki odpowiada za zapasy i dostawy do klientów,
- działy BHP, utrzymania ruchu i jakości muszą zabezpieczyć procesy pomocnicze.
Bez tych działań nawet najlepszy wykonawca doprowadzi do sytuacji, gdzie maszyny są poprawnie przeniesione, ale produkcja tonie w chaosie, opóźnieniach i panice na zmianach. „Nic nie poczujesz” to marketing. Profesjonalnie zarządzona relokacja bez przestoju to wysiłek całej organizacji, nie tylko firmy relokacyjnej.
Kiedy gra jest warta świeczki: ocena opłacalności relokacji bez przestoju
Porównanie scenariuszy: klasyczny postój vs relokacja etapowa
Zanim zapadnie decyzja „robimy bez zatrzymania”, trzeba porównać co najmniej dwa scenariusze:
- Scenariusz A – klasyczny postój: planowe zatrzymanie linii na określony czas (np. 2–4 dni), relokacja całości w jednym bloku, uruchomienie w nowym miejscu.
- Scenariusz B – etapowa relokacja przy działającej produkcji: przenoszenie maszyn w kilku krokach, często w weekendy i noce, z częściowym utrzymaniem produkcji.
Scenariusz A bywa postrzegany jako „zło konieczne”, bo strata jest widoczna jak na dłoni. W rzeczywistości często jest bardziej przewidywalny i krótszy. Pozwala skoncentrować zasoby, skrócić łączny czas prac i uniknąć wielotygodniowego przeciągania się relokacji.
Scenariusz B kusi tym, że teoretycznie „fabryka cały czas pracuje”. Jednak koszty „rozsmarowane” w czasie bywają wyższe: praca nocami, nadgodziny, tymczasowe rozwiązania, wyższe ryzyko błędów, podwójna logistyka, częstsze przezbrojenia. Niewidoczne przestoje – krótkie zatrzymania, spadek prędkości linii, wzrost braków – często przekraczają koszt prostego, dobrze zaplanowanego postoju.
Koszt godziny przestoju a ukryte koszty pracy „na dwie lokalizacje”
W wielu zakładach koszt godziny przestoju linii liczy się skrupulatnie. Mówi się: „nie stać nas na 48 godzin postoju”. Jednocześnie dużo słabiej liczone są:
- koszty nadgodzin i pracy nocnej ekip produkcyjnych i technicznych,
- koszty dwukrotnego uruchamiania i zatrzymywania tej samej maszyny przy etapowym przenoszeniu,
- wyższe ryzyko uszkodzeń przy większej liczbie interwencji,
- koszty dodatkowego transportu wewnętrznego, gdy część procesu odbywa się w starej hali, a część w nowej,
- czas i wynagrodzenia za dodatkową koordynację, spotkania, przeplanowywanie.
Prosty przykład z praktyki: zakład oszacował, że 3-dniowy postój kluczowej linii oznacza ubytek produkcji, którego „nie da się odrobić”. Wybrano więc scenariusz delikatnej relokacji z częściową pracą w obu lokalizacjach. Koniec końców:
- relokacja trwała 6 tygodni,
- OEE linii spadło w tym czasie o kilkanaście procent z powodu drobnych przestojów i dłuższych przezbrojeń,
- wzrosły koszty braków, bo większy był chaos logistyczny i presja czasu na rozruchach,
- łączny koszt „cichego chaosu” przekroczył to, czego wszyscy bali się przy trzech dniach kontrolowanego postoju.
Mit polega na tym, że widoczny, policzalny przestój budzi emocje, a ukryte straty rozmazane w czasie są traktowane jako „urok przedsięwzięcia”. Tymczasem to one potrafią zabić opłacalność całej relokacji bez postoju.
Wpływ na OEE, scrap, terminy dostaw i relacje z klientami
Przy ocenie scenariusza warto wyjść poza suche koszty i spojrzeć na wskaźniki jakościowe:
- OEE – relokacja etapowa prawie zawsze oznacza spadek dostępności, prędkości lub jakości (albo wszystkich trzech jednocześnie). Trzeba uczciwie oszacować, jak długo OEE będzie obniżone i jaki to ma wpływ na realizację planu.
- Scrap / brakowość – pierwsze tygodnie po przeprowadzce to zwykle więcej prób, poprawek, korekt ustawień. Im dłużej trwa okres przejściowy, tym większy ryzyko, że „tryb eksperymentalny” zacznie generować realne straty materiałowe.
- Terminy dostaw – klienci zwykle tolerują pojedynczy, dobrze zakomunikowany „okres przejściowy”. O wiele gorzej reagują na serię drobnych opóźnień, przesuwanych terminów i nieprzewidywalność.
- Relacje z kluczowymi klientami – czasem lepiej uczciwie uprzedzić: „w tym miesiącu mamy relokację, mogą pojawić się drobne ograniczenia, ale zadbaliśmy o zapas”, niż udawać, że nic się nie dzieje i przez kilka tygodni prowadzić nieustanną „gaszarkę pożarów”.
Relokacja bez przestoju powinna być oceniana nie tylko finansowo, lecz także przez pryzmat stabilności dostaw i przewidywalności. Biznes zwykle lepiej zniesie jeden, dobrze zaplanowany gorszy tydzień niż sześć tygodni ciągłych niespodzianek.
Kiedy lepiej zaakceptować kontrolowany postój
Są sytuacje, w których upieranie się przy scenariuszu „bez przestoju” jest po prostu nieodpowiedzialne. Na przykład gdy:
- relokowana jest krytyczna, unikalna maszyna, bez której zakład praktycznie nie ma produktu,
- proces technologiczny wymaga po relokacji pełnej kwalifikacji, walidacji, testów serii próbnych – co i tak oznacza czasowe ograniczenie wysyłek,
- zakład i tak planuje większy postój technologiczny (np. serwis roczny, prace remontowe), z którym rozsądnie jest zgrać relokację,
- infrastruktura w nowym miejscu wymaga poważnych przygotowań (fundamenty, media, automatykę), które trudno zmieścić w nocnych „okienkach”.

Inwentaryzacja i mapowanie procesu – fundament, którego zwykle brakuje
Dlaczego „lista maszyn” to za mało
Przy większości relokacji startuje się od zestawienia: nazwa maszyny, numer inwentarzowy, waga, gabaryty. To przydatne dane, ale z perspektywy relokacji bez przestoju są absolutnym minimum. Maszyna nie pracuje w próżni – jest elementem łańcucha technologicznego, logistycznego i jakościowego.
Bez twardej wiedzy:
- jakie dokładnie operacje realizuje dana maszyna w procesie,
- jaki jest jej realny takt i wąskie gardła przed/za nią,
- z czym jest fizycznie połączona (transport, media, systemy IT, odciągi, bezpieczeństwo),
- jakie ma punkty krytyczne dla jakości (pomiary, kontrole, próby),
relokacja „bez przestoju” jest bardziej loterią niż projektem. Częsty mit: „znamy te linie na pamięć, pracujemy na nich od lat”. Rzeczywistość wychodzi przy pierwszym weekendowym wyłączeniu – nagle okazuje się, że jakaś „nieistotna” krańcówka blokuje pół gniazda, a brak zasilania jednego przenośnika unieruchamia dwie sąsiednie linie.
Techniczne mapowanie procesu krok po kroku
Solidne mapowanie nie musi być akademickim projektem trwającym miesiącami. W praktyce wystarczy prosty, ale konsekwentny schemat:
- Mapa przepływu produktu – od przyjęcia materiału po wysyłkę wyrobu gotowego. Nie ogólna „flow chart” z ISO, tylko faktyczny przebieg, z uwzględnieniem wyjątków (obróbka ręczna, obejścia, rework).
- Identyfikacja operacji kluczowych – gdzie powstaje wartość, a gdzie tylko „przekładamy” produkt. Relokacja maszyny, która realnie nic nie dusi, nie powinna dyktować scenariusza całej operacji.
- Mapa powiązań technicznych – media (energia, sprężone powietrze, woda, gazy), systemy IT (MES, skanery, wagi, etykieciarki), systemy bezpieczeństwa (kurtyny, rygle, E-STOP-y w obwodach wspólnych).
- Mapa powiązań logistycznych – jak porusza się materiał, na jakich odcinkach używa się wózków, transporterów, ręcznych podajników; gdzie tworzą się lokalne bufory.
Dopiero mając taki obraz można z sensem odpowiedzieć na pytanie: co da się czasowo odłączyć, co można przenieść równolegle, a czego lepiej „nie tykać” do momentu kontrolowanego postoju.
Zaangażowanie operatorów i UR – bez nich mapa będzie fikcją
Mapowanie robione tylko przez biuro projektowe kończy się ładnym rysunkiem, który nie ma wiele wspólnego z codziennością. Operatorzy i technicy UR znają wszystkie „patenty”, skróty i obejścia – to one zadecydują, czy produkcja przetrwa relokację bez szoku.
Praktyczny sposób na wykorzystanie tej wiedzy:
- krótkie gemba walk z operatorem i liderem zmiany przy każdej kluczowej maszynie – z pytaniami: „co się dzieje, gdy to stanie”, „skąd bierzesz półprodukt”, „gdzie odkładasz produkt, gdy dalej jest korek”,
- wspólne rysowanie prostych schematów na tablicy, a dopiero potem przeniesienie ich do systemów CAD/BIM,
- przegląd „czarnych list” UR – czyli powtarzających się awarii, które zdradzają newralgiczne elementy linii (te same elementy mogą „wysadzić” relokację).
Mit: „nie mamy czasu na mapowanie, musimy działać”. Rzeczywistość: brak 2–3 dni na porządne rozpoznanie procesu bardzo często kończy się 2–3 tygodniami nieplanowanych korekt na żywym organizmie.
Identyfikacja wąskich gardeł i punktów buforowania
Relokacja bez pełnego postoju rzadko jest symetryczna. Kluczowe jest zrozumienie, gdzie w procesie realnie pojawia się najwolniejszy element, a gdzie można „schować” krótkotrwałe turbulencje.
W praktyce szuka się:
- wąskich gardeł wydajnościowych – zazwyczaj to nie jest najdroższa maszyna, tylko ta, której nie da się łatwo nadgonić (np. długi czas cyklu, długie przezbrojenia),
- potencjalnych buforów – miejsca, gdzie można bezpiecznie magazynować półprodukty bez utraty jakości (czas „w polu”, warunki środowiskowe, traceability),
- punktów krytycznych dla sekwencji – operacje, których zmiana kolejności lub przerwanie procesu jest niedopuszczalne technologicznie (np. chemia, obróbka termiczna).
Na bazie tego można zaprojektować: co przepuszczamy „na maksa” przed relokacją, a co spowalniamy; gdzie tworzymy zapasy półproduktów, a które operacje celowo „wytniemy” na krótki, kontrolowany czas.
Projekt koncepcyjny: jak zaplanować relokację maszyn przy działającej produkcji
Od wizji do wariantów scenariusza
Po inwentaryzacji i mapowaniu przychodzi moment, kiedy trzeba zamienić dane w realny plan. Największy błąd to narzucenie jednego „jedynego słusznego” scenariusza od razu. Rozsądniej jest zbudować 2–3 warianty i policzyć ich konsekwencje.
Typowe warianty to:
- relokacja blokowa – przeniesienie całego gniazda/ciągu w jednym oknie czasowym, z maksymalnym wykorzystaniem weekendu i nadgodzin,
- relokacja „od tyłu” – zaczynanie od końca linii (pakowanie, paletyzacja) i stopniowe „przyciąganie” procesu do nowej lokalizacji,
- relokacja równoległa – budowa i uruchomienie nowego ciągu obok starego i krótkie, punktowe przełączenie przepływu.
Każdy wariant trzeba przeliczyć nie tylko na roboczogodziny firm relokacyjnych i UR, lecz także na utracone godziny produkcji, nadgodziny załogi, ryzyko jakościowe oraz logistykę wewnętrzną.
Kamienie milowe i „okna ingerencji”
Dobrze przygotowany projekt koncepcyjny nie opisuje każdego wkrętu, ale bardzo precyzyjnie wskazuje moment ingerencji w produkcję. Chodzi o zaplanowanie „okien”, w których można bezpiecznie wejść w działającą halę z narzędziami i dźwigiem.
Najczęściej definiuje się:
- okna krytyczne – pełne zatrzymanie wybranej maszyny/gniazda na określony czas (np. sobota 6:00 – niedziela 22:00),
- okna ograniczonej dostępności – okresy, w których linia pracuje, ale dopuszczalna jest praca przygotowawcza w sąsiedztwie (montaż konstrukcji, prowadzenie tras kablowych, znakowanie),
- strefy zamrożone – obszary, gdzie w określonym okresie nie wolno planować żadnych prac (szczyt sezonu, duże kampanie produkcyjne dla kluczowych klientów).
Mit: „zrobimy to po trochu, jak będziemy mieli czas”. Rzeczywistość pokazuje, że takie podejście kończy się ciągłym rozbijaniem produkcji o drobne prace, których nikt nie widzi w harmonogramie, ale wszyscy czują je na halach.
Plan podwójnego utrzymania ruchu
Relokacja bez przestoju oznacza, że przez jakiś czas trzeba utrzymać w gotowości dwie infrastruktury: starą i nową. Rzadko kto robi to świadomie – najczęściej UR „gasi pożary” w starej hali, a nową próbuje rozruchowo ogarniać po godzinach.
Znacznie skuteczniejsze jest zaplanowanie okresu, w którym:
- część zespołu UR ma jasno przypisane zadania tylko dla starej lokalizacji – reagowanie na bieżące awarie, minimalizacja wpływu relokacji na OEE,
- druga część lub zewnętrzny partner koncentruje się na uruchomieniu nowej hali – testy mediów, FAT/SAT linii, usuwanie błędów montażowych, doprowadzanie instalacji do stanu „produkcyjnego”.
Bez takiego podziału technicy są dosłownie rozrywani między „tu i teraz” a „tam i jutro”, co skutkuje spadkiem niezawodności w obu lokalizacjach.
Planowanie pod kątem ludzi, nie tylko maszyn
Maszyny można przestawić dźwigiem. Z ludźmi jest trudniej. Relokacja bez przestoju bardzo często uderza w najbardziej doświadczonych operatorów i liderów – to oni zostają dłużej, uczą nowe miejsce, pomagają przy rozruchach.
Projekt koncepcyjny powinien obejmować:
- rotacje zespołów – kto pracuje na starej, kto na nowej linii; kiedy następuje płynne przejście,
- szkolenia „na sucho” w nowej lokalizacji – choćby krótkie przejście ścieżki ewakuacyjnej, BHP, obsługi nowych paneli, oznaczeń,
- limit nadgodzin dla kluczowych osób – przegrzany zespół operatorów to prosty przepis na błędy, brak, wypadki i konflikty z utrzymaniem ruchu.
Cichy mit: „ludzie się dostosują”. Rzeczywistość: w dłuższych projektach relokacyjnych najbardziej doświadczeni pracownicy po prostu „wypalają się”, a efekty widać dopiero po kilku miesiącach, gdy rosną odejścia i L4.
Formalności, BHP i odpowiedzialność: co hamuje relokację „na żywym organizmie”
Stara maszyna w nowym miejscu to nie jest ta sama maszyna
Przeniesienie maszyny do innej hali, zmiana sposobu zasilania, dołożenie przenośników, integracja z nowym systemem bezpieczeństwa – to wszystko może oznaczać, że w świetle prawa mamy do czynienia z maszyną zmodyfikowaną. A to pociąga za sobą obowiązki po stronie użytkownika i/lub integratora.
W praktyce często panuje przekonanie: „nic przy niej nie zmieniamy, tylko przesuwamy”. Tymczasem już samo wpięcie w nowy obwód bezpieczeństwa, zmiana sposobu odciągu, zamiana sterownika czy zasilania może wymagać:
- aktualizacji dokumentacji techniczno-ruchowej,
- ponownej oceny ryzyka i aktualizacji środków ochronnych,
- dodatkowych testów bezpieczeństwa funkcjonalnego (np. czas zatrzymania, test kurtyn, blokad).
Jeśli dzieje się to „na żywym organizmie”, presja czasu kusi, żeby ten etap „podpisać później”. To krótkowzroczne – w razie wypadku nikt nie będzie pytał, czy hala musiała pracować, tylko kto odebrał stanowisko i na jakiej podstawie.
Kolizja dwóch światów: produkcja i budowa
Relokacja bez przestoju oznacza, że w tym samym czasie na hali pracują dwie logiki:
- logika produkcji – jak najwięcej bezpiecznie wyprodukować,
- logika budowy – jak najszybciej dociągnąć instalacje, zmontować, przetestować.
Jeśli BHP i kierownictwo nie zdefiniują jasnych zasad współpracy, kończy się to klasycznym chaosem: otwarte kanały kablowe na trasach wózków, prace na wysokości obok czynnych linii, gniazdka tymczasowe w korytarzach ewakuacyjnych.
Elementy, które trzeba uregulować przed wejściem pierwszej ekipy relokacyjnej:
- strefy robocze – fizycznie wydzielone (taśmy, barierki, siatki) z czytelnymi oznaczeniami i zakazem przebywania osób postronnych,
- zasady ruchu wózków – tymczasowe trasy, zakazy, ograniczenia prędkości, dodatkowe punkty sygnalizacji,
- koordynacja prac niebezpiecznych – np. spawanie, prace w przestrzeniach zamkniętych, prace na wysokości – z uwzględnieniem godzin, kiedy w pobliżu jest najwięcej ludzi.
Mit: „firma relokacyjna ma swojego BHP-owca, więc temat jest załatwiony”. W rzeczywistości pełną odpowiedzialność za warunki pracy na terenie zakładu i tak ponosi pracodawca – zewnętrzni wykonawcy tylko dokładają swoje procedury.
Ocena ryzyka na czas relokacji – osobny dokument, nie dopisek
Standardowa ocena ryzyka zawodowego opisuje stan „normalnej pracy”. Relokacja przy działającej produkcji nie jest normalnym stanem – to czasowy tryb podwyższonego ryzyka. Wymaga osobnego spojrzenia.
Przykładowe zagrożenia, które pojawiają się tylko w czasie relokacji:
- tymczasowe zasilania i przedłużacze na trasach komunikacyjnych,
- nietypowe trasy przemieszczania ciężkich ładunków (maszyny, komponenty linii),
- równoległa praca kilku ekip w małej przestrzeni, w tym podwykonawców nieznających zakładu,
Procedury LOTO i „tymczasowe normy bezpieczeństwa”
Przy relokacji bez przestoju procedury LOTO często jako pierwsze idą „do szuflady”. Argument: „przecież tylko na chwilę odpinamy zasilanie, zaraz podłączymy z powrotem”. Tak właśnie powstają najgorsze wypadki – na skróty, przy rutynowych czynnościach.
Zanim pierwsza maszyna zostanie odpięta, trzeba zdefiniować tymczasowe standardy LOTO na czas relokacji, obejmujące:
- jasne punkty odłączenia dla maszyn i sekcji linii – opisane, oznaczone, tak by ekipy zewnętrzne nie szukały „po kablach”,
- osobny zestaw kłódek i tagów dla prac relokacyjnych – wizualnie różniący się od codziennego LOTO UR,
- procedurę przekazania maszyny – kto i w jaki sposób „oddaje” maszynę z produkcji do demontażu i później przyjmuje ją z powrotem.
Mit: „firma relokacyjna sama sobie poradzi z odłączeniem”. Rzeczywistość jest taka, że instalacje w halach są często wielokrotnie przerabiane, a dokumentacja aktualizowana wybiórczo. Bez udziału wewnętrznego UR i elektryka zakładowego ryzyko pomyłki rośnie wykładniczo.
Odpowiedzialność za podpisy i dopuszczenia
Przy dużych projektach relokacyjnych na dokumentach pojawia się kilkanaście podpisów: inwestor, generalny wykonawca, integrator, firma relokacyjna, BHP, UR, produkcja. Gdy dochodzi do zdarzenia, nikt nie cytuje ustaleń z narady – liczy się to, kto formalnie dopuścił stanowisko do pracy.
Dlatego jeszcze przed rozpoczęciem relokacji trzeba ustalić:
- kto dopuszcza strefy budowy do pracy ekip zewnętrznych – zwykle przedstawiciel BHP + UR,
- kto dopuszcza maszynę do ponownego uruchomienia po przemieszczeniu – imiennie, z zakresem odpowiedzialności,
- kiedy dopuszczenie jest częściowe (np. tylko testy bez obciążenia, tylko praca serwisowa) i jak to jest oznaczane na hali.
Dobrą praktyką jest stosowanie prostych, fizycznych sygnałów: tablic „tylko rozruch testowy”, kolorowych tagów na pulpitach, zapiętych procedur check-list przed startem produkcji. Im mniej miejsca na interpretację, tym lepiej.
Komunikacja z ludźmi: informacja zamiast plotek
Relokacja maszyn przy działającej produkcji zawsze wywołuje plotki: „zamyka się starą halę”, „będą zwolnienia”, „będą przenosić na nocki”. Jeśli oficjalny komunikat ogranicza się do maila „w przyszłym tygodniu ekipy montażowe wejdą na halę”, to załoga dopisze resztę historii sama.
Dobrze zorganizowane zakłady przygotowują kampanię informacyjną na długo przed pierwszym demontażem:
- krótkie briefingi zmianowe – co się będzie działo w najbliższym tygodniu na konkretnej hali,
- proste grafiki na tablicach komunikacyjnych – mapki z zaznaczeniem nowych stref, tymczasowych przejść, obszarów wyłączonych,
- kanał zgłaszania uwag – choćby kartki czy numer telefonu do koordynatora relokacji.
Mit: „jak za dużo opowiemy, to ludzie się przestraszą”. Zwykle dzieje się odwrotnie – im mniej konkretów, tym większy lęk i opór wobec każdej zmiany na hali.
Konflikty między działami – jak ich nie zamiatać pod dywan
Relokacja bez przestoju to poligon dla konfliktów: produkcja vs UR, UR vs inwestycje, inwestycje vs BHP, wszyscy vs wykonawcy zewnętrzni. Najgorsze, co można zrobić, to udawać, że nic się nie dzieje i liczyć, że „jakoś to przejdzie”.
Dobrym narzędziem jest regularny, bardzo krótki rytm spotkań koordynacyjnych (np. 15–20 minut dziennie), na których:
- wymienia się najbliższe prace kolizyjne (kto komu wchodzi w drogę i kiedy),
- uzgadnia się priorytety dnia – co jest ważniejsze: dociągnięcie nowego zasilania czy utrzymanie wydajności na konkretnej linii,
- anonimowo zgłasza się zdarzenia potencjalnie wypadkowe widziane poprzedniego dnia.
W praktyce wystarczy prosty schemat: czerwone punkty (drewniane podpory, niezabezpieczone otwory, kable na ziemi), żółte (obniżone standardy, ale pod kontrolą), zielone (obszary sprawdzone po zakończeniu prac). Chodzi o to, żeby ludzie mieli narzędzie do nazywania problemów, a nie tylko narzekania na korytarzach.
Dokumentacja tymczasowa – dlaczego „na brudno” też musi istnieć
Przy relokacji ciągów produkcyjnych schematy linii, layouty i instrukcje zmieniają się szybciej niż działy inżynierii są w stanie to narysować „na czysto”. Z tego powodu na halach królują rysunki na kartonie, zdjęcia layoutu na telefonie i ustne uzgodnienia.
Lepszym podejściem jest wprowadzenie pakietu dokumentacji tymczasowej:
- aktualny layout roboczy z zaznaczeniem stanu „dzisiaj” i planu na „jutro/pojutrze”,
- proste instrukcje zmian (one-point-lessons) dla operatorów – np. tymczasowe omijanie jednego przenośnika, nowa kolejność paletyzacji, zmieniona trasa wózków,
- kartę stanu maszyny – co zostało zdemontowane, co podłączone tymczasowo, co jeszcze podlega testom.
Mit: „nie ma sensu nic rysować, bo jutro i tak się zmieni”. W praktyce właśnie w tak dynamicznym okresie każdy, nawet niedoskonały, ale aktualny szkic jest więcej wart niż perfekcyjny, lecz nieaktualny layout z CAD-a.

Relokacja bez przestoju z perspektywy łańcucha dostaw
Zapas buforowy: lek na całe zło czy ryzykowna iluzja?
Jedną z pierwszych myśli przy planowaniu relokacji bez zatrzymywania produkcji jest: „nabijemy magazyn, jakoś przeżyjemy”. Strategia oparta wyłącznie na zwiększeniu zapasu rzadko działa długoterminowo, a w branżach z krótką żywotnością produktu bywa wręcz niebezpieczna.
Sensowny zapas buforowy powinien być:
- policzony pod konkretny etap relokacji – np. na dwa weekendy wyłączenia formowania, a nie „na wszelki wypadek”,
- powiązany z realnym planem sprzedaży – tak, aby nie produkować „w próżnię”, gdy klient zmienia zamówienia,
- zweryfikowany jakościowo – czy dany produkt w ogóle nadaje się do dłuższego leżakowania.
W praktyce rozsądne bywa podejście mieszane: zamiast pakować magazyn wyrobem gotowym, buduje się zapas półproduktów z dłuższym terminem przydatności, które można dokończyć już w nowej lokalizacji, gdy linia będzie pracowała stabilniej.
Synchronizacja z dostawcami i klientami
Relokacja bez przestoju na papierze wygląda pięknie, ale i tak większość zakładów obserwuje w tym okresie spadek elastyczności: dłuższe terminy realizacji, mniejsze możliwości nagłych zmian zleceń. Udawanie, że nic się nie dzieje, zwykle kończy się frustracją po obu stronach łańcucha dostaw.
Z dostawcami i kluczowymi klientami opłaca się omówić:
- okresy „szczytowe” prac relokacyjnych, kiedy reaktywność zakładu będzie najniższa,
- możliwość przesunięcia części zamówień poza najbardziej krytyczne tygodnie,
- priorytety asortymentowe – które indeksy „muszą” być utrzymane, a które można czasowo ograniczyć.
W jednym z zakładów automotive prosta umowa z dwoma głównymi klientami – że w określonym miesiącu nie wdraża się żadnych nowych referencji – oszczędziła dziesiątki godzin nerwowych telekonferencji i gaszenia pożarów.
Logistyka wewnętrzna pod presją objazdów i zwężeń
Podczas relokacji kawałek po kawałku znikają standardowe ciągi komunikacyjne: coś jest rozkopane, gdzie indziej stoi tymczasowy dźwig, w innym miejscu pojawia się nowa linia. Wózki widłowe robią objazdy, rośnie czas przejazdów, a z nim opóźnienia dostaw komponentów na stanowiska.
Aby uniknąć „mikroprzestojów” wynikających z logistyki, trzeba:
- zaktualizować trasy mleczarzy/WMS pod każdy etap prac, zamiast liczyć, że kierowcy sami „się odnajdą”,
- czasowo przeorganizować strefy odkładcze bliżej nowych miejsc zużycia materiałów,
- przewidzieć dodatkowy bufor czasowy w harmonogramie dostaw komponentów na linie narażone na objazdy.
Mit: „logistyka się dostosuje, jak zobaczy na miejscu”. Rzeczywistość: adaptacja odbywa się kosztem produkcji, która czeka na detale znajdujące się „gdzieś w drodze”, bo stare trasy już nie działają, a nowe jeszcze nie zostały opisane.
Techniczne niuanse relokacji bez przestoju
Media techniczne: pułapka „tymczasówek na lata”
Gdy pojawia się presja czasu, bardzo łatwo wpaść w schemat: „podepniemy to tymczasowo, potem zrobimy porządnie”. Potem jednak rzadko kiedy nadchodzi, bo linia już „jakoś działa”, a budżet i zespoły przesuwają się do kolejnych projektów.
Najczęściej dotyczy to:
- sprężonego powietrza – prowizoryczne rurociągi, węże walające się po ziemi, brak pierścieniowania sieci,
- zasilania elektrycznego – rozdzielnice „tymczasowe” pozostające na stałe, niezabezpieczone korytka kablowe,
- mediów procesowych – woda lodowa, para, chemia, odciągi.
Rozsądniej jest podzielić projekt na dwa równoległe strumienie:
- „twardy” – docelowe instalacje mediów, które muszą być gotowe przed kluczowym przełączeniem,
- „miękki” – drobne prace wykończeniowe, które faktycznie można zrobić po starcie, nie zagrażając bezpieczeństwu i niezawodności.
Linia stojąca na „tymczasowych” mediach bywa jak dom na rusztowaniach – do czasu wygląda stabilnie, aż do pierwszego większego obciążenia lub awarii.
Integracja systemów sterowania i IT/OT
Przeniesienie maszyny to nie tylko dźwig i kotwy. Coraz częściej oznacza to także migrację całego ekosystemu IT/OT: sieci przemysłowych, integracji z MES/ERP, systemami jakościowymi, skanerami, wagami.
Przy relokacji bez przestoju krytyczne są:
- testy offline – emulacja sygnałów, test komunikacji z systemami nadrzędnymi zanim maszyna ruszy w nowym miejscu,
- plan rollback – co zrobicie, jeśli po przełączeniu na nowe miejsce integracja „nie stanie” w ciągu założonego czasu,
- spójność identyfikatorów – zmiany adresacji, nazw linii, ID stanowisk, które muszą być zaktualizowane w systemach raportowych i recepturowych.
Mit: „skoro maszyna działała wcześniej, to po przestawieniu też zadziała, najwyżej poprawimy IP”. W praktyce nawet niewielka zmiana topologii sieci potrafi unieruchomić pół fabryki, jeśli ktoś pominie zależności z innymi systemami.
Rozruch w nowym miejscu jako osobny projekt
Rozruch produkcji po relokacji często traktuje się jak „ostatni etap przeprowadzki”. To błąd. Rozruch w nowym miejscu ma swoją dynamikę, inne problemy niż pierwotne uruchomienie nowej linii, a presja czasu jest zwykle większa, bo „stary ciąg już nie wyrabia”.
Dobrze sprawdza się podejście, w którym rozruch na nowej lokalizacji ma:
- własny harmonogram z kamieniami milowymi (techniczne „gotowość do ruchu”, „pierwszy wyrób”, „stabilna jakość”),
- zespół start-upowy – operatorów, techników, logistyków, kontrolerów jakości, którzy są oddelegowani na czas rozruchu,
- jasne kryteria przełączenia – przy jakim poziomie wydajności i jakości można ostatecznie wyłączyć starą lokalizację.
W praktyce moment „pełnego przełączenia” warto opóźnić o kilka dni ponad techniczne minimum. Ten zapas chroni przed skutkami pierwszej poważniejszej awarii w nowym miejscu, gdy linia i ludzie jeszcze „uczą się siebie nawzajem”.
Czynniki ludzkie i organizacyjne, które decydują o powodzeniu
Najczęściej zadawane pytania (FAQ)
Czy relokacja maszyn naprawdę może odbyć się bez żadnego przestoju produkcji?
W praktyce „zero minut” przestoju praktycznie nie występuje. Zwykle chodzi o to, żeby uniknąć długiego, pełnego zatrzymania linii i zamienić je na krótkie, kontrolowane spadki wydajności, rozłożone w czasie. Z punktu widzenia biznesu kluczowe jest, czy zamówienia są zrealizowane na czas i czy klienci nie widzą problemu, a nie to, czy linia stanęła na dwie godziny w nocy.
Mit brzmi: „dobra firma relokacyjna zrobi to tak, że nic nie poczujesz”. Rzeczywistość jest taka, że wpływ na produkcję będzie zawsze, tylko można go dobrze zaplanować i „schować” za buforami magazynowymi, nadgodzinami czy czasową redukcją asortymentu.
W jakich przypadkach relokacja maszyn bez widocznego przestoju ma sens?
Najłatwiej zorganizować minimalny przestój przy przenoszeniu pojedynczej maszyny, która nie jest wąskim gardłem. Często da się wtedy przełożyć produkcję na inne stanowiska, wykorzystać tymczasowe obejścia procesu lub pracę zmianową. Przy gniazdach produkcyjnych też jest to możliwe, ale wymaga dokładnego etapowania i wzmocnienia innych obszarów, np. dodatkowymi zmianami.
Najtrudniej jest przy całych liniach i relokacji całego zakładu. Pełna przeprowadzka linii „w ruchu” w jednej lokalizacji to rzadkość – częściej stosuje się okres przejściowy z pracą w dwóch lokalizacjach lub budowę linii równoległej. W przypadku całej fabryki „bez przestoju” to właściwie mit; zawsze pojawi się moment, w którym część procesów musi stanąć choćby na krótko.
Od czego zależy, czy mogę relokować maszyny przy pracującej linii?
Kluczowe znaczenie ma typ produkcji. W produkcji ciągłej (chemia, hutnictwo, papiernie) instalacje są tak zintegrowane, że „operacja na żywym organizmie” jest prawie niewykonalna bez dużych inwestycji. Często bardziej opłaca się zbudować nową instalację równoległą, uruchomić ją, a dopiero potem zatrzymać starą.
W produkcji dyskretnej (montaż, obróbka, pakowanie) pole manewru jest dużo większe. Maszyny są modułowe, przepływ materiału można chwilowo przeorganizować, a bufor magazynowy półproduktów lub wyrobów gotowych pozwala „przykryć” krótkie postoje. Zakład z elastycznym systemem zmianowym (np. możliwość pracy weekendowej) ma zdecydowanie większe szanse na relokację z minimalnym przestojem.
Jak zaplanować relokację maszyn, żeby klienci nie odczuli przestoju?
Najczęściej stosuje się kombinację kilku działań. Po pierwsze – zwiększenie produkcji przed relokacją i zbudowanie zapasu kluczowych produktów. Po drugie – czasowe uproszczenie asortymentu, czyli skupienie się na SKU o największym wolumenie. Po trzecie – prowadzenie prac głównie w weekendy i noce, przy równoległej pracy ekip mechanicznych, elektryków i automatyków.
Dobry przykład z praktyki to przeniesienie linii pakującej w weekend: przez dwa tygodnie wcześniej linie pracują mocniej, firma podnosi stany magazynowe, a sama przeprowadzka trwa od piątku wieczorem do poniedziałku rano. Na zewnątrz wygląda to jak „brak przestoju”, ale w tle działa zapas, nadgodziny i czasowe obniżenie wydajności przenoszonej linii.
Jaka jest rola firmy relokacyjnej, a co musi zrobić sam zakład?
Firma relokacyjna odpowiada za techniczną stronę operacji: bezpieczny demontaż, transport, montaż, podłączenie mediów, poziomowanie i pierwsze rozruchy. Tu kończy się jej realny wpływ na „brak przestoju”. Mit, że wykonawca „załatwi” ciągłość produkcji, jest wygodny marketingowo, ale mylący.
Za resztę odpowiada organizacja klienta: planowanie produkcji i asortymentu, zarządzanie zapasami, logistyka dostaw, a także BHP, utrzymanie ruchu i jakość. Jeśli te obszary nie są przygotowane i skoordynowane, nawet perfekcyjnie przeniesione maszyny nie uchronią zakładu przed chaosem i opóźnieniami.
Czy relokacja etapowa zawsze opłaca się bardziej niż krótki, pełny postój?
Niekoniecznie. Scenariusz z klasycznym, kilkudniowym postojem jest bolesny, bo koszt widać jak na dłoni, ale bywa krótszy i bardziej przewidywalny. Pozwala skupić zasoby w jednym oknie czasowym i uniknąć wielotygodniowego przeciągania prac oraz prowizorek.
Relokacja etapowa kusi hasłem „fabryka cały czas pracuje”, ale rozproszone w czasie koszty bywają wyższe: nocne zmiany, nadgodziny, tymczasowe rozwiązania techniczne, podwójna logistyka, większe ryzyko błędów. Sens ma dopiero porównanie konkretnych scenariuszy dla danego zakładu, z uwzględnieniem marż, kar umownych i elastyczności produkcji.
Jak ograniczyć ryzyko chaosu podczas relokacji bez przestoju?
Kluczowe są trzy elementy: realistyczny harmonogram, jasno podzielone odpowiedzialności i scenariusze „co jeśli”. Harmonogram powinien uwzględniać nie tylko czas demontażu i montażu, ale też testy, korekty ustawień i fazę dochodzenia do docelowej wydajności. Dobrą praktyką jest wcześniejsze przygotowanie fundamentów, mediów i okablowania w nowym miejscu, aby skrócić faktyczny czas wyłączenia maszyn.
Mit: „wystarczy dobra ekipa, reszta się ułoży”. Rzeczywistość: bez przygotowanego planu produkcji na czas przeprowadzki, poinformowanych zmian, zabezpieczonego serwisu UR i jasnej komunikacji z klientami, każdy poślizg czasowy natychmiast zamienia się w serię gaszonych pożarów.
Najważniejsze wnioski
- „Relokacja bez przestoju” w dosłownym znaczeniu praktycznie nie istnieje – realnym celem jest minimalny, świadomie zaplanowany i opłacalny przestój, który nie uderza w obsługę zamówień i relacje z klientami.
- Mit: brak zatrzymania linii = brak wpływu na biznes. Rzeczywistość: wpływ jest zawsze – pojawia się w postaci spadku wydajności, nadgodzin, większego wysiłku utrzymania ruchu czy tymczasowych obejść procesu.
- Skala przenosin decyduje o trudności: pojedynczą maszynę zwykle da się „schować” w procesie, gniazdo wymaga etapowania, pełna linia często oznacza okres pracy w dwóch lokalizacjach, a cały zakład bez żadnego postoju to czysta fikcja.
- Typ produkcji mocno ogranicza pole manewru: w produkcji ciągłej relokacja „na żywo” jest prawie nierealna, w dyskretnej – możliwe jest przenoszenie modułami, korzystanie z buforów magazynowych i przeorganizowanie przepływu materiału.
- Magazyny i elastyczność zmianowa są kluczowymi „amortyzatorami” – wcześniejsze nabicie zapasu, praca na dodatkowe zmiany czy zawężenie asortymentu pozwalają ukryć wewnętrzne przerwy przed klientem końcowym.
- Dobrze zaplanowana relokacja to miks techniki i organizacji: przygotowane media i fundamenty, prace w weekendy, równoległe brygady, ale też zmiany w planie produkcji, priorytetyzacja SKU i świadome zejście z parametrów linii na krótki czas.
Artykuł na temat relokacji maszyn bez przestoju produkcji jest bardzo interesujący i przynosi wartościowe informacje na temat tego, jak można skutecznie przenieść maszyny w zakładach przemysłowych bez konieczności zatrzymywania produkcji. Cenne wskazówki dotyczące planowania procesu relokacji oraz wykorzystania odpowiednich technologii i narzędzi są zdecydowanie wielką zaletą tego artykułu.
Jednakże, moim zdaniem, brakuje w nim bardziej szczegółowych przykładów praktycznych zastosowań oraz analizy potencjalnych problemów, z jakimi mogą spotkać się przedsiębiorstwa podczas relokacji maszyn. Dodatkowo, mogłoby być bardziej wyważone podejście do oceny ryzyka, które może być związane z takim procesem, aby czytelnik mógł uzyskać kompleksową wiedzę na ten temat. Warto byłoby również poruszyć kwestię ekonomicznych korzyści związanych z relokacją maszyn bez przestoju produkcji, aby lepiej zrozumieć potencjalne oszczędności dla firm.
Możliwość dodawania komentarzy nie jest dostępna.